
 angielski
Co sprawia, że precyzyjne mikroprzelotki laserowe decydują o wydajności siatki atomizera piezoelektrycznego?
Gdzie dokładność mikrootworów decyduje o jakości mgły
Rozpylacz piezoelektryczny zamienia energię elektryczną w drobny spray, wibrując cienką metalową siatkę z dużą częstotliwością. Charakter mgły zależy prawie całkowicie od geometrii otworów, przez które przechodzi ciecz. Kiedy inżynierowie przeglądają nowy projekt siatki, tak naprawdę zadają sobie pytanie, jak dokładnie można uformować każdy mikrootwór, jak konsekwentnie można go powtarzać i czy wytrzyma swoje ograniczenia w przypadku tysięcy elementów. Oto dlaczego precyzyjne mikroprzelotki laserowe stały się powszechną drogą dla producentów nebulizatorów medycznych, instrumentów kosmetycznych, nawilżaczy i dyfuzorów aromatu.
Dwie płytki siatkowe mogą wyglądać identycznie pod lampą biurkową, a mimo to dawać bardzo różne rezultaty. Jedna może generować gęstą chmurę małych kropelek, podczas gdy druga wytwarza większe krople, które przylegają do powierzchni i zmniejszają wydajność. Średnica otworu, głębokość otworu, zbieżność i odstępy wpływają na sposób przepychania cieczy przez płytkę i sposób oddzielania się każdej kropli. Niewielkie odchylenia którejkolwiek z tych wartości objawiają się nierównomierną gęstością mgły, nierównomiernym ogrzewaniem wnętrza urządzenia oraz skargami użytkowników, którzy zauważają, że strumień zmienia się z jednej jednostki na drugą.
Tradycyjne wiercenie mechaniczne i trawienie chemiczne nie są łatwe w tej skali. Wiertła szybko się zużywają, gdy średnica spada poniżej kilkudziesięciu mikrometrów, a powstałe podczas wiercenia zadziory mogą zakłócać tor przepływu. Trawienie może być jednolite na całej płycie, ale zapewnia ograniczoną kontrolę nad profilem każdego pojedynczego otworu. Obróbka laserowa pozwala uniknąć wielu tych trudności, ponieważ energia jest dostarczana bez kontaktu fizycznego, dzięki czemu cienkie folie nie uginają się pod wpływem siły cięcia, a każdy otwór można formować w zaplanowanej kolejności.
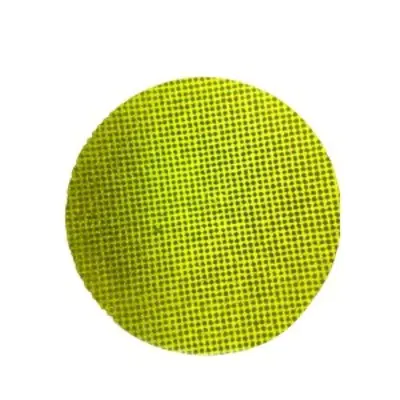
Kluczowe dania na wynos: jakość mgły dopasowuje się do geometrii otworu, a geometrię tę należy kontrolować na poziomie mikrometrów, a nie na poziomie milimetrów, powszechnym w ogólnej obróbce.
Jak geometria otworu kształtuje zachowanie kropel
Otwory proste a otwory stożkowe
W konstrukcji siatki atomizera dominują dwa typy profili. Proste otwory utrzymują stałą średnicę od strony cieczy do strony natrysku. Można je łatwo modelować i kontrolować, a gdy średnica jest dobrze dokręcona, tworzą one kropelki o przewidywalnej wielkości. Stożkowe otwory rozszerzają się w kierunku strony natryskowej, tworząc płytki stożek. Zwężenie zmniejsza opór podczas przedostawania się cieczy i może pomóc w czystym uwolnieniu każdej kropli z wylotu, co wielu projektantów preferuje w przypadku ciągłej drobnej mgiełki.
Poniższa tabela podsumowuje kompromisy, jakie zespoły inżynierów zwykle rozważają przy wyborze pomiędzy dwoma profilami.
| Funkcja | Prosta dziura | Zwężany otwór |
|---|---|---|
| Typowe zastosowanie | Spray o stałej objętości | Ciągła drobna mgiełka |
| Opór przepływu | Wyżej na wlocie | Niższy na wlocie |
| Inspekcja | Kontrola średnicy na podstawie miernika | Kontrola profilu i kąta |
| Główne ryzyko | Zadziory na krawędziach wpływają na przepływ | Dryf kąta stożka |
Żaden profil nie jest uniwersalnie lepszy. Właściwy wybór zależy od lepkości cieczy, docelowego zakresu kropel i częstotliwości napędu przetwornika. Przegląd projektu powinien najpierw określić te trzy dane wejściowe, ponieważ określają one, czy problem można rozwiązać na podstawie samej średnicy, czy też wymagana jest pełna specyfikacja profilu z kątem i tolerancją.
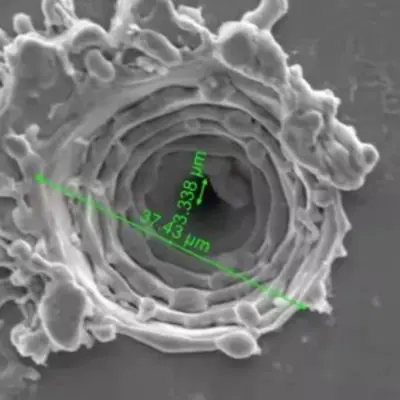
Droga procesu od blachy do gotowej siatki
Niezawodna trasa procesu jest zbudowana z etapów, z których każdy zabezpiecza następny. Pominięcie etapu lub zmiana sekwencji może spowodować przesunięcie ostatecznego profilu otworu, nawet jeśli ustawienia lasera wyglądają prawidłowo na papierze. Typowa trasa płyty siatkowej formowanej laserowo obejmuje następujące etapy.
- Przygotowanie folii: spłaszczyć i oczyścić blachę, sprawdzić grubość w uzgodnionym zakresie i oznaczyć krawędzie referencyjne w celu wyrównania.
- Mocowanie: zaciśnij folię na płaskiej podstawie tak, aby układ otworów pasował do elementów montażowych gotowej części.
- Tworzenie otworów laserowych: uformuj każdy otwór krótkimi impulsami w kontrolowanej kolejności skanowania, dostosowując rozmiar plamki i energię do docelowej geometrii.
- Czyszczenie krawędzi: usuwać przeróbkę i mikrozadziory krokiem nie zmieniającym średnicy otworu.
- Kontrola końcowa i pakowanie: mierz pobrane płytki, zapisuj wyniki i chroń gotową siatkę przed zarysowaniami i zanieczyszczeniami.
Na szczególną uwagę zasługuje kolejność skanowania. Jeśli laser porusza się po płycie w jednym kierunku bez przerwy, ciepło gromadzi się po jednej stronie, a dziury na dalszej krawędzi mogą dryfować od celu. Zmienny kierunek skanowania i wprowadzenie krótkich przerw chłodzenia równomiernie rozkłada obciążenie termiczne, dzięki czemu rozkład średnicy jest wąski w całym obszarze aktywnym.
Mierzalne cele dotyczące otworów, odstępów i płaskości
Specyfikacje powinny być napisane tak, aby dostawca mógł je zmierzyć na hali produkcyjnej. Wyrażenia takie jak wysoka precyzja nie dają zespołowi zakupowemu niczego do porównania. Praktyczna specyfikacja wymienia każdą cechę, jej docelowy zakres i metodę zastosowaną do jej weryfikacji.
| Charakterystyczne | Typowy cel | Metoda weryfikacji |
|---|---|---|
| Średnica otworu | 2 do 30 mikrometrów | Próbkowanie za pomocą miernika optycznego |
| Tolerancja średnicy | W granicach 1 mikrometra w strefach krytycznych | Pomiar mikroskopowy |
| Liczba otworów na sztukę | Setki do kilku tysięcy, zgodnie z rysunkiem | Analiza obrazu |
| Jednolitość boiska | Spójne w całym obszarze aktywnym | Pomiar współrzędnych |
| Płaskość płyty | Ograniczone odchylenie w poprzek siatki | Kontrola profilu powierzchni |
| Wysokość zadziorów krawędziowych | Tylko kilka mikrometrów | Kontrola przekroju |
Planowanie pomiarów jest tak samo ważne jak sam cel. Próbkowanie powinno obejmować środek i krawędzie każdej płytki, ponieważ ciepło przetwarzające może powodować powstawanie małych gradientów na powierzchni. Plan sprawdzający tylko jedną strefę może zatwierdzić części, które później nie będą działać.
W przypadku jednego anonimowego pilota otwory zmierzone w środku płytki mieściły się w granicach tolerancji, podczas gdy otwory w pobliżu zewnętrznej krawędzi przesunęły się o około 2 mikrometry. Zmiana kolejności skanowania i dodanie interwałów chłodzenia wypełniło lukę w kolejnej partii, a pomiary krawędzi odpowiadały środkowi w ustalonym limicie.
Parametry lasera kontrolujące jakość krawędzi
Szerokość impulsu i kontrola energii
Krótkie impulsy ograniczają rozprzestrzenianie się ciepła do otaczającego metalu, co zmniejsza warstwę przetopu tworzącą się wokół każdego otworu. Dłuższe impulsy usuwają materiał szybciej, ale mogą pozostawić grubsze krawędzie, które zawężają ścieżkę przepływu i zmieniają zachowanie kropel. Energia na impuls powinna usuwać materiał w sposób czysty, bez tworzenia pasma wpływu ciepła szerszego, niż pozwala na to konstrukcja.
Strategia wykrywania nakładania się i skanowania
Nakładanie się kolejnych impulsów określa, jak gładko tworzy się ściana każdego otworu. Zbyt małe nakładanie powoduje powstanie prążkowanego profilu, natomiast nadmierne nakładanie się marnuje czas i dodaje ciepła. Wiele zespołów stosuje krótką strategię wielu przejść: zgrubne przejście tworzy otwór, a wykańczające przejście z niższą energią uszlachetnia ścianę i usuwa resztki materiału z krawędzi.
Pomoc w usuwaniu gazów i zanieczyszczeń
Gaz wspomagający usuwa stopione zanieczyszczenia z otworu podczas formowania. Jego kierunek, ciśnienie i czystość wpływają na wynik.
- Przepływ gazu powinien odpychać zanieczyszczenia od strony wylotowej, tak aby cząstki nie osadzały się ponownie w otworze.
- Nacisk musi być zrównoważony, ponieważ nadmierna siła może wprawić cienką folię w drgania i przesunąć wzór.
- Filtracja utrzymuje ponownie osadzone cząstki z dala od następnego obszaru docelowego podczas długich serii produkcyjnych.
Jakość krawędzi rzadko jest ustalana na podstawie jednego parametru. Jest to połączony wynik energii impulsu, nakładania się, kolejności skanowania i przepływu gazu.
Typowe wady i jak je wcześnie wykryć
Większość wad siatki formowanej laserowo wynika z niewielkiej liczby przyczyn. Wczesne rozpoznanie objawu znacznie ułatwia skorygowanie procesu, zanim wpłynie to na całą partię.
- Częściowo zatkane otwory: zwykle spowodowane ponownym osadzeniem gruzu. Próbkowanie światła przechodzącego pozwala szybko wykryć problem.
- Dryft stożkowy: często spowodowane zmianą ostrości po długich biegach. Sprawdzanie ostrości w stałych odstępach czasu zapewnia stabilność profilu.
- Zadziory po stronie wylotowej: często związane z niskim przepływem gazu lub zużytym osprzętem. Kontrola przekroju potwierdza przyczynę.
- Średnica rozłożona na płycie: zazwyczaj spowodowane dryftem termicznym. Próbkowanie w środku i na krawędziach identyfikuje trend.
Prawdziwy przykład pokazuje, jak opłacalne są te czeki. Jeden z kupujących poinformował kiedyś, że około 18 płyt na 1000 nie przeszło testu przepływu. Analiza pierwotnej przyczyny wskazała, że dysza gazowa przesunęła się nieznacznie podczas zmiany osprzętu. Dostawca dodał kontrolę wyrównania na początku każdej zmiany i w ciągu dwóch tygodni wskaźnik awaryjności spadł poniżej 2 płyt na 1000.
Metody weryfikacji budujące zaufanie kupującego
Mikroskopia optyczna i elektronowa
Mikroskopia optyczna jest wystarczająco szybka do rutynowego pobierania próbek i dobrze sprawdza się w przypadku kontroli średnicy i podziałki. Mikroskopia elektronowa zapewnia znacznie większe powiększenie i ujawnia strukturę ścian, przetworzone warstwy i mikropęknięcia, których nie można przeoczyć metodami optycznymi. Zrównoważony plan wykorzystuje kontrole optyczne podczas codziennej produkcji oraz obrazowanie elektronowe w celu kwalifikacji i analizy awarii.
Testowanie przepływu funkcjonalnego i natryskiwania
Dane wymiarowe dowodzą, że otwory mają odpowiedni rozmiar, ale nie dowodzą, że siatka będzie działać. Testy funkcjonalne mierzą natężenie przepływu, wzór natryskiwania i rozkład kropel w uchwycie imitującym urządzenie końcowe. Porównanie tych wyników z raportem wymiarowym pokazuje, czy specyfikacja uwzględnia właściwości istotne w użyciu.
Raport wymiarowy potwierdza, że otwory mają właściwy rozmiar, a test natryskiwania potwierdza, że siatka działa.
Wybór materiałów siatkowych do niezawodnego atomizowania
Wybór materiału kształtuje zarówno zachowanie lasera, jak i długoterminową wydajność siatki. Każda rodzina metali reaguje inaczej na ciepło i ma swój własny profil korozji.
Stal nierdzewna austenityczna zapewnia dobrą odporność na korozję i stabilne zachowanie mechaniczne, co sprawia, że jest częstym wyborem w przypadku urządzeń mających kontakt z roztworami na bazie wody. Tworzy czyste ściany otworów, ale wymaga starannej kontroli ciepła, aby ograniczyć warstwy przetworzonego.
Stopy na bazie niklu zapewniają dużą odporność na zmęczenie przy ciągłych wibracjach. Nadają się do wymagających zastosowań, w których płyta musi zachować swój kształt przez długi okres użytkowania, chociaż koszt jest wyższy, a okna przetwarzania są węższe.
Folie powlekane dodać warstwę powierzchniową w celu zapewnienia zgodności chemicznej lub kontroli zwilżania. Powłoka musi przetrwać obróbkę laserową bez pęknięć, dlatego rodzaj powłoki i parametry lasera należy określić łącznie.
Grubość folii to kolejna kluczowa decyzja. Cieńsze folie przekłuwają się czyściej, ale łatwiej odkształcają się podczas przenoszenia i mocowania. Grubsze folie zachowują swój kształt, ale wymagają dłuższych czasów cykli i ściślejszej kontroli stożka. Dopasowanie grubości do docelowego profilu otworu jest zwykle najskuteczniejszym sposobem zrównoważenia wydajności z czasem cyklu.
Lista kontrolna zaopatrzenia dla kupujących
Możliwości techniczne łatwiej jest ocenić, gdy kupujący wie, jakie pytania zadać. Poniższa lista kontrolna pomaga zespołom zakupowym i inżynieryjnym porównywać dostawców na podstawie dowodów, a nie oświadczeń zawartych w broszurach.
- Potwierdź minimalny osiągalny rozmiar otworu, korzystając z próbek, a nie tylko z opublikowanych danych.
- Poproś o raport z pomiarów pokazujący rzeczywisty rozkład średnicy na płycie.
- Zapytaj, w jaki sposób podczas produkcji monitoruje się ostrość, przepływ gazu i ustawienie osprzętu.
- Przejrzyj przebieg procesu, zwłaszcza czyszczenie krawędzi i kontrolę końcową.
- Uzgodnij plan pobierania próbek i kryteria akceptacji na piśmie przed pierwszym zamówieniem.
- Rozpocznij od partii pilotażowej przed przejściem do wolumenów zbiorczych.
Dostawcy, którzy wyjaśniają każdy z tych punktów w prosty sposób, zwykle stosują bardziej zdyscyplinowany proces. Aby uzyskać przegląd techniczny tego samego procesu, przejrzyj powiązane mikroprzelotki laserowe do siatki atomizera opisującą zakres roboczy i sposób jego pomiaru.
Często zadawane pytania
P1: Jakie rozmiary otworów są praktyczne w przypadku siatki atomizera?
Wiele konstrukcji atomizerów wykorzystuje otwory o średnicy od około 2 do 30 mikrometrów. Najlepszy wybór zależy od cieczy, pożądanego zasięgu kropli i częstotliwości przetwornika, dlatego przed zamrożeniem projektu należy potwierdzić cel na próbce.
P2: Jak wypada obróbka laserowa w porównaniu z trawieniem chemicznym cienkich folii?
Trawienie zapewnia dobrą jednorodność na całej płycie, ale ograniczoną kontrolę nad indywidualnymi profilami otworów. Obróbka laserowa formuje każdy otwór w zaplanowanej kolejności z określoną stożkowością i jakością krawędzi, co ma znaczenie, gdy sam profil jest częścią specyfikacji.
P3: Jak można zweryfikować geometrię otworu bez niszczenia próbki?
Mikroskopia optyczna i próbkowanie światła przechodzącego sprawdzają średnicę, podziałkę i blokadę bez przecinania części. W przypadku konstrukcji stożkowej i ściennej element świadka przetworzony z tymi samymi parametrami można podzielić na części, zachowując części produkcyjne nienaruszone.
P4: Jakie informacje powinno zawierać zapytanie ofertowe?
Uwzględnij materiał i grubość folii, rysunek układu otworów, docelowy zakres średnic, typ profilu, rozmiar obszaru aktywnego, oczekiwania dotyczące pobierania próbek oraz oczekiwane ilości w przypadku zamówień pilotażowych i masowych. Jasne dane wejściowe redukują cykle rewizji i sprawiają, że wycena jest dokładniejsza.
P5: Dlaczego pierwsza partia czasami trwa dłużej?
Pierwsza partia zwykle obejmuje dostrojenie parametrów, weryfikację osprzętu i kalibrację kontrolną. Gdy proces jest stabilny, późniejsze partie przemieszczają się szybciej, dlatego wielu kupujących traktuje przebieg pilotażowy jako etap kwalifikacyjny.
Przekształcanie specyfikacji w stabilną produkcję mgły
Stabilne wytwarzanie mgły rozpoczyna się na długo przed zmontowaniem urządzenia. Zaczyna się od jasno określonej geometrii otworu, ścieżki procesu chroniącej każdy etap i metod pomiaru odzwierciedlających faktyczne wykorzystanie siatki. Kiedy te elementy ustawią się w jednej linii, płyta dostarcza ten sam strumień od pierwszej do ostatniej jednostki.
Dla zespołów planujących nowy projekt atomizera najbardziej przydatnym kolejnym krokiem jest pisemna specyfikacja i uruchomienie próbki. Przeanalizuj wspólnie profil otworu, materiał i plan weryfikacji, a następnie skorzystaj z narzędzia obróbka mikrootworów odniesienie do porównania limitów procesu przed ustaleniem ostatecznych celów.
Powiązane produkty
-
Nawilżacz do aromaterapii nawilżacz taca do mgiełki płytka drukowana USB6V12V24V pięciogłowicowa płyta sterownicza PCB 10-głowicowa płyta sterownicza
-
Nebulizator medyczny wziewny Respirator zamontowany na głównej sterowniku nebulizatora PCB B
-
Medyczna siatka atomizera Taca PCB Elektroniczna płyta sterownicza PCB Atomizera do rzucania palenia
-
Płyta sternicza do płytek nawilżacza w formie półksiężyca Czas 2/4 godz. Funkcja 1,5 W
-
M16-108KHZ Poliimidowa membrana PI Nebulizator z mikrosiatką z sieci Nebulizator medyczny Ultradźwiękowy nebulizator siatkowy Mikroporowaty nebulizator inhalacyjny o 3 μm z dyskiem nebulizującym Pobór mocy 1 ~ 1,5 W
-
M16-108KHZ Membrana poliimidowa PI Nebulizator z mikrosiatką z sieci Nebulizator medyczny Ultradźwiękowy nebulizator siatkowy Mikroporowaty dysk nebulizatora 3μm do nebulizatora inhalacyjnego
-
M16-110KHZ Membrana poliimidowa PI Nebulizator z mikrosiatką z sieci Nebulizator medyczny Ultradźwiękowy nebulizator siatkowy Mikroporowaty dysk nebulizatora 3μm do nebulizatora inhalacyjnego
-
M16-108KHZ Membrana poliimidowa PI Nebulizator z mikrosiatką z sieci Nebulizator medyczny Tabletka z nebulizatorem z siatką ultradźwiękową Mikroporowata 3μm inhalacja Taca nebulizatora budesonidu
- Szybkie linki
- Produkt
- O
- Aplikacja
- Aktualności
- Kontakt
- Linki produktów
- Medyczny atomizer piezoelektryczny z siatką
- Rozpylacz piezoelektryczny z polimerową folią PI
- Bezołowiowy atomizer piezoelektryczny KNN
- Bezołowiowy układ zerowania siatki PI
- Rozpylacz piezoelektryczny z mikrosiatką do grzejnika
- Rozpylacz piezoelektryczny do wentylatora/nawilżania/urody
- Ultradźwiękowy przetwornik atomizujący
- Ultradźwiękowy atomizer piezoelektryczny o wysokiej częstotliwości
- Rozpylacz piezoelektryczny z czujnikiem wytwarzania energii/ogrzewania
- Projekt PCB medycznego atomizera piezoelektrycznego
- Precyzyjna technologia laserowego przetwarzania mikrootworów
- Kontakt
-
Budynek 1, Fortune Star 2, nr 311 Huanzhen North Road, miasto Chang'an, miasto Haining, prowincja Zhejiang, Chiny.

-
+86-18006619680

-
+86-13777879680

-
Felix@saidapiezo.com

riney@saidapiezo.com
yugao@saidapiezo.com
emily@saidapiezo.com
dean@saidapiezo.com -
Felix: +86 18157327658

John: +86 18957351358
Emily: +86 18957339358
Dean: +86 15356418868
- Mobilny