
 angielski
Co sprawia, że bezołowiowy chip zerujący PI jest przyszłością technologii bezpiecznej atomizacji medycznej
Zrozumienie bezołowiowych chipów zerujących PI: podstawa nowoczesnej nebulizacji medycznej
Technologia nebulizacji medycznej wymaga precyzji na poziomie molekularnym. W sercu każdego zaawansowanego Bezołowiowy chip zerujący PI kryje się rozwiązanie inżynieryjne, które równoważy trzy krytyczne wymagania: zgodność z przepisami środowiskowymi, spójność w wytwarzaniu cząstek i niezawodność w warunkach klinicznych.
Bezołowiowy chip zerujący z siatką PI działa jako główny element wykonawczy w nebulizatorach medycznych, atomizerach ultradźwiękowych i systemach dostarczania aerozolu. W przeciwieństwie do starszych komponentów, które opierają się na ceramice piezoelektrycznej zawierającej ołów, ta zaawansowana architektura łączy w sobie ochronę folii poliimidowej z elementami ceramicznymi niezawierającymi ołowiu niobianu potasu i sodu (KNN) oraz mikrostrukturami ze stali nierdzewnej 316L. Ta kombinacja eliminuje narażenie na toksyczny ołów, zachowując jednocześnie precyzję wibracji wymaganą do równomiernego rozkładu cząstek leku.
Termin „zerowanie” nie oznacza możliwości resetowania. Zamiast tego opisuje precyzyjny proces produkcyjny, który eliminuje różnice wymiarowe w otworach siatki. Kiedy otwory siatki odbiegają nawet nieznacznie od ich nominalnej geometrii, powstały aerozol wykazuje różnice w wielkości cząstek, co bezpośrednio wpływa na wyniki kliniczne. Technologia zerowania zapewnia, że każdy mikrootwór jest zgodny z przesunięciem zerowej tolerancji, umożliwiając spójne wytwarzanie cząstek w milionach cykli wibracji.
W przypadku specjalistów zajmujących się zaopatrzeniem i producentów urządzeń medycznych wybranie a dysk nebulizatora z bezołowiowej siatki stanowi teraz strategiczną konieczność, a nie opcjonalne ulepszenie. Globalne regulacje rynkowe, polityka placówek opieki zdrowotnej i pozycja konkurencyjna skupiają się na tym jednym elemencie. W tym przewodniku wyjaśniono, dlaczego, jak i co należy ocenić przy pozyskiwaniu tych kluczowych elementów.
Dlaczego zgodność z przepisami dotyczącymi produktów bezołowiowych nie podlega negocjacjom w atomizacji medycznej
Krajobraz regulacyjny napędzający transformację branży
Dyrektywa w sprawie ograniczeń dotyczących substancji niebezpiecznych (RoHS) stanowi jedną z najważniejszych zmian regulacyjnych w produkcji wyrobów medycznych w ciągu ostatnich dwóch dekad. Dyrektywa RoHS i podobne normy, pierwotnie wdrożone w Unii Europejskiej, rozszerzyły się na cały świat, wpływając nie tylko na sprzęt medyczny przeznaczony na rynki UE, ale także na systemy eksportowane do Ameryki Północnej, regionu Azji i Pacyfiku oraz gospodarek wschodzących.
Tradycyjne komponenty piezoelektryczne opierały się na preparatach tytanianu cyrkonianu ołowiu (PZT), aby osiągnąć wysokie współczynniki sprzęgania niezbędne do wydajnej konwersji elektromechanicznej. Zawartość ołowiu w starszej ceramice zwykle wahała się od 45 do 65 procent wagowych. Nebulizatory medyczne zawierające takie komponenty musiały stawić czoła barierom eksportowym, regulacyjnym kosztom ponownej certyfikacji i ryzyku utraty reputacji na rynkach świadomych ekologicznie.
Przejście na technologie bezołowiowe to nie tylko pole wyboru dotyczące zgodności. Placówki medyczne coraz częściej wdrażają protokoły dotyczące zdrowia i bezpieczeństwa środowiska (EHS), które ograniczają pozyskiwanie komponentów do dostawców posiadających certyfikowaną produkcję bezołowiową. Systemy opieki zdrowotnej zarządzające ryzykiem narażenia swoich pracowników i społeczności zaczęły odrzucać wyroby wykonane ze starszych materiałów, tworząc presję rynkową niezależną od formalnych regulacji.
Bezpieczeństwo materiałowe w dostarczaniu leków terapeutycznych
Oprócz zgodności z przepisami argument dotyczący biokompatybilności odnosi się do rzeczywistości klinicznej: aerozole farmaceutyczne muszą pozostać chemicznie obojętne podczas przechodzenia przez system komponentów. Ceramika zawierająca ołów stwarza dwa zagrożenia: potencjalne wymywanie w warunkach kwaśnych (niektóre leki w postaci nebulizacji są wrażliwe na pH) oraz zanieczyszczenie powierzchni podczas produkcji lub montażu urządzenia.
Ceramika bezołowiowa na bazie KNN całkowicie eliminuje te ścieżki. Niobian potasu i sodu oferuje współczynniki piezoelektryczne porównywalne z dotychczasowymi materiałami PZT, nie wprowadzając jednocześnie żadnych toksycznych pierwiastków do ścieżki dostarczania leku. W połączeniu z siatką ze stali nierdzewnej 316L klasy medycznej, ten dobór materiałów tworzy biokompatybilną platformę odpowiednią do zastosowań związanych z bezpośrednim kontaktem z pacjentem.
Warstwa folii poliimidowej (PI) służąca jako powierzchnia elementu dodatkowo izoluje ceramiczny aktywator od komory na płynny lek, zapewniając dodatkową barierę przed migracją materiału. Ta wielowarstwowa konstrukcja odzwierciedla dziesięciolecia inżynierii urządzeń medycznych skupionej na eliminowaniu niezamierzonych interakcji chemicznych.
Zaleta folii poliimidowej: precyzja dzięki inżynierii materiałowej
Stabilność termiczna i odporność chemiczna
Folie poliimidowe reprezentują klasę wysokowydajnych polimerów zaprojektowanych tak, aby wytrzymywały ekstremalne warunki termiczne i chemiczne. W kontekście atomizacji medycznej właściwości folii PI bezpośrednio przekładają się na niezawodność działania i kompatybilność leków.
Folie PI zachowują integralność strukturalną w zakresie temperatur od ujemnych 200 stopni Celsjusza do dodatnich 300 stopni Celsjusza. To okno termiczne obejmuje zarówno warunki przechowywania klinicznego (leki w lodówce), jak i protokoły sterylizacji (cykle w autoklawie zwykle osiągające temperaturę 121–132 stopni Celsjusza). W tym zakresie materiał nie wykazuje przejść fazowych, niestabilności wymiarowej ani degradacji właściwości mechanicznych.
Testy odporności chemicznej wykazują, że folie PI pozostają obojętne wobec szerokiego spektrum preparatów farmaceutycznych, w tym roztworów wodnych, zawiesin alkoholowych i aerozoli na bazie oleju. Ta zgodność zapobiega zmianie składu chemicznego leku przez składnik, co ma kluczowe znaczenie w przypadku leków o wąskim oknie terapeutycznym (wziewne kortykosteroidy, leki rozszerzające oskrzela, środki przeciwdrobnoustrojowe).
Sprzęgło wibracyjne i jednorodność cząstek
Zasada atomizacji siatki polega na precyzyjnej kontroli wibracji akustycznych. Kiedy ceramika piezoelektryczna otrzymuje wzbudzenie elektryczne o częstotliwości rezonansowej (zwykle 110–180 kiloherców w nebulizatorach medycznych), membrana siatkowa oscyluje pionowo, tworząc fale ciśnienia, które dzielą ciecz na mikrokropelki.
Warstwa folii poliimidowej pełni w tym procesie kluczową funkcję mechaniczną. Łączy energię wibracji z ceramicznego siłownika ze strukturą siatki, jednocześnie tłumiąc hałas i harmoniczne o wysokiej częstotliwości, które w przeciwnym razie powodowałyby powstawanie cząstek o nieregularnych rozmiarach. Pomyśl o folii PI jako o moderatorze wibracji, zapewniającym, że siatka otrzymuje czystą, stałą energię na całej swojej powierzchni.
Dzięki temu kontrolowanemu transferowi energii nebulizatory medyczne zawierające warstwy folii PI konsekwentnie osiągają rozkład wielkości cząstek w zakresie 1,0–5,8 mikrometra określonym przez standardy farmakopealne. Urządzenia wykorzystujące niezabezpieczone elementy ceramiczne wykazują większą zmienność, przy czym niektóre frakcje cząstek przekraczają optymalny zakres inhalacji, a inne skupiają się zbyt gęsto, aby zapewnić skuteczne dostarczanie do płuc.
Ekonomia trwałości i możliwości ponownego użycia
W warunkach klinicznych, szczególnie na oddziałach pulmonologicznych i w placówkach opieki oddechowej, nebulizatory często służą wielu pacjentom zgodnie z protokołami odkażania. Element musi tolerować wielokrotne narażenie na sterylizację w wysokiej temperaturze, czyszczenie ultradźwiękowe i chemiczne środki dezynfekcyjne.
Folia poliimidowa wykazuje wyższą odporność na te naprężenia w porównaniu z niezabezpieczoną ceramiką. Materiał nie staje się kruchy po cyklach w autoklawie, nie wchłania wilgoci pogarszającej właściwości elektryczne i nie powoduje pęknięć naprężeniowych na krawędziach narażonych na działanie alkalicznych roztworów czyszczących.
W szpitalach i klinikach zarządzających sprzętem wielokrotnego użytku trwałość ta bezpośrednio zmniejsza całkowity koszt posiadania. Pojedyncza wysoka jakość medyczny chip atomizujący mogą działać niezawodnie przez setki cykli sterylizacji, podczas gdy komponenty pozbawione folii ochronnej PI często wymagają wymiany po 50-100 użyciach, co znacznie zwiększa koszty materiałów eksploatacyjnych.
Struktura mikrosiatek: atomizacja inżynieryjna w skali mikrometrycznej
Zerowanie architektury siatki i precyzyjne wytwarzanie
Termin „siatka zerująca” opisuje raczej osiągnięcie produkcyjne niż cechę funkcjonalną. Każda struktura siatkowa zawiera setki precyzyjnie uformowanych otworów, zwykle o średnicy od 2,0 do 4,5 mikrometra, ułożonych we wzory geometryczne zoptymalizowane pod kątem rozkładu kropel.
Osiągnięcie zerowej tolerancji w tych otworach wymaga wieloetapowej precyzyjnej obróbki lub procesów elektroformowania. Podłoże ze stali nierdzewnej 316L zaczyna się od płaskiego arkusza, jest poddawane trawieniu chemicznemu lub obróbce wiązką jonów w celu utworzenia początkowej geometrii otworu, a następnie poddawane jest precyzyjnemu wykończeniu w celu wyeliminowania chropowatości powierzchni i dryftu wymiarowego. Specyfikacja tolerancji zazwyczaj obejmuje odchylenie do plus minus 0,2 mikrometra, co odpowiada dokładności kontrolowania średnicy ludzkiego włosa z dokładnością do tysięcznych cala.
Dlaczego ta precyzja ma znaczenie kliniczne? Rozważ zastosowanie nebulizatora dostarczającego lek rozszerzający oskrzela pacjentowi choremu na astmę. Optymalna wielkość cząstek osadzających się w dolnych drogach oddechowych wynosi od 2,5 do 5,0 mikrometrów. Cząsteczki większe niż 6 mikrometrów osadzają się w górnych drogach oddechowych i ustach, powodując marnowanie leku. Cząsteczki mniejsze niż 1,0 mikrometr pozostają zawieszone i opuszczają drogi oddechowe w postaci niezdeponowanej. Siatka z dryftem apertury powoduje powstawanie niejednorodnych kropelek, marnując 15–25 procent ładunku leku na skutek nieefektywnych wzorców dystrybucji.
Kliniczne implikacje jednorodności wielkości cząstek
Fizjologia układu oddechowego i farmakokinetyka zbiegają się na poziomie siatki. Gdy nebulizator wytwarza jednolite cząsteczki dopasowane do optymalnego okna inhalacji, wyniki kliniczne ulegają wymiernej poprawie. Pacjenci wymagają mniejszej liczby prób inhalacji, aby osiągnąć terapeutyczne stężenie we krwi, czas trwania leczenia ulega skróceniu, a ogólnoustrojowe skutki uboczne zmniejszają się dzięki skuteczniejszemu podawaniu miejscowemu.
W leczeniu przewlekłej obturacyjnej choroby płuc (POChP) skuteczność ta przekłada się na lepsze przestrzeganie zaleceń przez pacjenta. Czas trwania leczenia skrócony z 8–10 minut do 5–6 minut zwiększa prawdopodobieństwo zakończenia terapii przez pacjentów, szczególnie wśród populacji w podeszłym wieku lub z zaburzeniami funkcji poznawczych.
Precyzyjne struktury siatkowe minimalizują również straty leków. Wysokiej jakości chipy atomizujące dostarczają do docelowej tkanki 90-95 procent przepisanej dawki, podczas gdy urządzenia o nieregularnych oczkach osiągają skuteczność jedynie na poziomie 70-80 procent. W ciągu roku oddział szpitala korzystający z 50 nebulizatorów może zaoszczędzić 20–30 procent kosztów leków oddechowych poprzez sam dobór komponentów.
Powtarzalność i spójność produkcji
Jakość urządzenia medycznego wymaga nie tylko tego, aby pojedynczy komponent spełniał specyfikację, ale także tego, aby każda jednostka wyprodukowana w serii produkcyjnej charakteryzowała się identyczną wydajnością. Ta powtarzalność wymaga kontroli procesu znacznie przekraczającej ogólne standardy przemysłowe.
Zaawansowane urządzenia wdrażające statystyczną kontrolę procesu (SPC), weryfikację jakości w trakcie procesu i dokumentację identyfikowalności zapewniają, że geometria apertury siatki pozostaje spójna we wszystkich partiach obejmujących lata produkcji. Każdy gotowy komponent otrzymuje dokumentację dotyczącą parametrów wymiarowych, charakterystyki reakcji piezoelektrycznej i pomiarów impedancji elektrycznej, umożliwiając klientom weryfikację wydajności przed zintegrowaniem z gotowymi urządzeniami.
Specyfikacje techniczne i wymagania integracyjne dotyczące zamówień
Skład materiału rdzenia i parametry użytkowe
Zrozumienie specyfikacji komponentów umożliwia podejmowanie świadomych decyzji dotyczących zamówień i ułatwia dyskusje techniczne z partnerami produkcyjnymi. Poniższa tabela podsumowuje podstawowe parametry wyróżniające wysoką wydajność Bezołowiowy chip zerujący PI rozwiązania:
| Parametr | Specyfikacja | Znaczenie kliniczne |
|---|---|---|
| Piezoelektryczny materiał ceramiczny | KNN (niobian potasu i sodu) | Nie zawiera ołowiu, jest biokompatybilny |
| Warstwa zabezpieczająca powierzchnię | Folia poliimidowa (PI). | Izolacja chemiczna, stabilność termiczna |
| Podłoże siatkowe | Stal nierdzewna 316L | Odporność na korozję, biokompatybilność |
| Średnica otworu siatki | 2,0-4,5 mikrometra | Kontroluje rozkład wielkości cząstek |
| Tolerancja wymiarowa | /- 0,2 mikrometra | Zapewnia jednolitość całej siatki |
| Zakres temperatury roboczej | -200 do 300 stopni Celsjusza | Obejmuje przechowywanie i sterylizację |
| Częstotliwość rezonansowa | 110-180 kiloherców | Zoptymalizowany pod kątem wytwarzania aerozolu |
| Zgodność z przepisami | Certyfikat RoHS, zweryfikowany bezołowiowo | Eksport i akceptacja obiektu |
Scenariusze zastosowań i kompatybilność urządzeń
Podczas gdy nebulizatory medyczne stanowią główny segment zastosowań, technologia atomizacji z użyciem bezołowiowej siatki służy wielu rynkom terapeutycznym i konsumenckim:
- Medyczne systemy podawania do płuc: inhalatory dla astmy, nebulizatory POChP, generatory aerozolu dla mukowiscydozy
- Immunoterapia dróg oddechowych: platformy szczepień dostarczające adiuwantowane antygeny do błony śluzowej dróg oddechowych
- Urządzenia upiększające i estetyczne: systemy nawilżania twarzy, platformy do mikromgiełki, dostarczanie serum kosmetycznego
- Systemy nawilżania: Nawilżacze ultradźwiękowe do środowisk mieszkalnych i klinicznych
- Aromaterapia i oczyszczanie powietrza: dyfuzja olejków eterycznych, integracja oczyszczania powietrza
Każdy segment aplikacji charakteryzuje się odrębnymi warunkami pracy. Urządzenia medyczne wymagają najwyższej precyzji i zgodności ze sterylizacją, podczas gdy w zastosowaniach kosmetycznych dla konsumentów priorytetem jest estetyka i cicha praca. Zespoły zakupowe powinny poinformować o swoim konkretnym przypadku użycia, aby mieć pewność, że wybór komponentów uwzględnia parametry krytyczne dla aplikacji.
Zagadnienia dotyczące zamówień i strategia łańcucha dostaw
Planując zakup komponentów, na czas realizacji, strukturę kosztów i bezpieczeństwo dostaw wpływa kilka praktycznych czynników:
- Minimalna wielkość zamówienia (MOQ): Zwykle waha się od 5 000 do 50 000 jednostek w zależności od złożoności dostosowania i harmonogramu produkcji
- Dostępność próbek: Większość producentów przeprowadza testy przedprodukcyjne przy użyciu małych ilości próbek, umożliwiając weryfikację przed pełnym zaangażowaniem
- Różny czas realizacji: Konfiguracje standardowe zazwyczaj wymagają 8–12 tygodni od potwierdzenia zamówienia do dostawy, a opcje przyspieszone są dostępne w cenach premium
- Elastyczność dostosowywania: średnicę otworu siatki, częstotliwość rezonansową i typ złącza elektrycznego można regulować, ale modyfikacje wymagają dodatkowego czasu realizacji prac inżynieryjnych
- Dokumentacja i certyfikacja: zastosowania medyczne wymagają pełnej dokumentacji identyfikowalności, certyfikatów materiałowych i raportów z testów, co wydłuża czas realizacji administracyjnej
Porównanie wydajności: technologia bezołowiowa kontra starsze architektury komponentów
Zrozumienie różnicy w wydajności pomiędzy nowoczesnymi bezołowiowymi komponentami siatkowymi a starszymi systemami opartymi na ołowiu wyjaśnia techniczne i komercyjne uzasadnienie transformacji branży. Poniższe porównanie dotyczy kluczowych wskaźników wydajności istotnych dla producentów wyrobów medycznych i specjalistów ds. zaopatrzenia:
| Metryka wydajności | Technologia bezołowiowa (KNN). | Starsza technologia PZT |
|---|---|---|
| Współczynnik sprzężenia piezoelektrycznego | 0,68-0,72 | 0,70-0,74 |
| Wydajność atomizacji | 92-96 proc | 88-94 proc |
| Spójność wielkości cząstek (CV) | 8-12 proc | 12-18 proc |
| Tolerancja cyklu sterylizacji | 500 cykli | 200-300 cykli |
| Zgodność z przepisami Barriers | Brak dla głównych rynków | Wymagana ponowna certyfikacja RoHS |
| Istotne ryzyko migracji | Wyeliminowane zgodnie z projektem | Potencjalne wymywanie ołowiu pod wpływem stresu pH |
| Długoterminowy koszt posiadania | Niższy ze względu na dłuższą możliwość ponownego użycia | Wyższa częstotliwość wymiany komponentów |
Porównanie pokazuje, że nowoczesne technologie bezołowiowe nie tylko eliminują bariery związane z przestrzeganiem przepisów, ale także zapewniają wymierną poprawę wydajności w zakresie wskaźników najbardziej istotnych dla wyników klinicznych: wydajności atomizacji i spójności wielkości cząstek. Ulepszenia te odzwierciedlają dziesięciolecia postępu w materiałoznawstwie w opracowywaniu ceramiki piezoelektrycznej, która dorównuje właściwościom ich poprzedników zawierających ołów lub przewyższa je.
Często zadawane pytania dotyczące bezołowiowych chipów zerujących siatkę PI
P1: W jaki sposób konstrukcja bezołowiowa wpływa na wydajność atomizacji w porównaniu z tradycyjnymi komponentami?
Nowoczesna ceramika bezołowiowa na bazie KNN osiąga współczynniki piezoelektryczne w granicach 95–98 procent starszych materiałów PZT. W połączeniu z precyzyjną inżynierią siatkową i ochroną folii poliimidowej, komponenty bezołowiowe często wykazują doskonałą konsystencję atomizacji. Warstwa folii PI faktycznie poprawia wydajność, zapewniając bardziej kontrolowane sprzężenie wibracyjne niż niezabezpieczone powierzchnie ceramiczne. Badania kliniczne wykazały, że nowoczesne nebulizatory bezołowiowe osiągają taką samą lub lepszą jednorodność wielkości cząstek, co bezpośrednio przekłada się na lepsze wyniki terapeutyczne i mniejsze straty leków.
P2: Czy mogę poprosić o próbki przed złożeniem zamówienia zbiorczego?
Tak. Większość producentów obsługuje przykładowe programy zaprojektowane specjalnie do walidacji przedprodukcyjnej. Ilości próbek zazwyczaj mieszczą się w zakresie od 100 do 1000 jednostek i są wystarczające do integracji projektu, charakteryzacji elektrycznej, testowania zgodności ze sterylizacją i wstępnej oceny klinicznej. Przykładowy czas realizacji zazwyczaj trwa 3-4 tygodnie od potwierdzenia zamówienia. Dostępność tej próbki eliminuje ryzyko zakupu i umożliwia zespołowi inżynieryjnemu weryfikację wydajności pod kątem wymagań aplikacji przed sfinalizowaniem zobowiązań dotyczących ilości. Zamawiając próbki, należy podać specyfikacje zastosowania, w tym zamierzoną częstotliwość rezonansową, rozmiar otworu siatki i częstotliwość ekspozycji na sterylizację, aby mieć pewność, że składniki próbki odpowiadają Twoim wymaganiom produkcyjnym.
P3: Jaką minimalną wielkość zamówienia powinienem przewidzieć?
Minimalne ilości zamówienia (MOQ) różnią się w zależności od poziomu dostosowania i harmonogramu produkcji. Standardowe konfiguracje zazwyczaj mają wartości MOQ od 10 000 do 25 000 jednostek, umożliwiając producentom ustalenie wydajnych serii produkcyjnych i uzasadnienie kosztów konfiguracji. Wysoce spersonalizowane komponenty (niestandardowa geometria siatki, wyspecjalizowane interfejsy elektryczne lub rzadkie cele częstotliwościowe) mogą wymagać wyższych wartości MOQ, czasami sięgających 50 000 jednostek. I odwrotnie, producenci mogą oferować obniżone MOQ dla komponentów, które są zgodne z ich istniejącymi platformami produkcyjnymi. Bezpośrednia dyskusja z zespołami inżynierów sprzedaży może często pomóc w znalezieniu rozwiązań, które równoważą wymagania dotyczące wielkości produkcji z ekonomiką produkcji.
P4: Jakich czasów realizacji należy się spodziewać w przypadku zleceń produkcyjnych?
Standardowy czas realizacji ustalonych konfiguracji wynosi zazwyczaj 8–12 tygodni od potwierdzenia zamówienia do dostawy. Ten harmonogram obejmuje zakup materiałów, precyzyjną produkcję, testy weryfikujące jakość i przygotowanie dokumentacji. Opcje przyspieszonej dostawy mogą być dostępne po wyższych cenach w przypadku dostawy w ciągu 6-8 tygodni. W przypadku niestandardowych komponentów wymagających modyfikacji projektu lub nowego oprzyrządowania, czas realizacji może wydłużyć się do 16-20 tygodni. Wysyłka międzynarodowa zazwyczaj wymaga dodatkowych 2-4 tygodni w zależności od miejsca przeznaczenia i procedury celnej. Planując wprowadzenie produktów na rynek lub działania w łańcuchu dostaw, należy wziąć pod uwagę te ramy czasowe i poinformować o pilności podczas wstępnej oceny dostawcy, aby zidentyfikować partnerów zajmujących się zaopatrzeniem, które oszczędzają czas.
P5: Jak mogę się upewnić, że próbki spełniają wymagania mojej aplikacji?
Kompleksowa ocena przedprodukcyjna obejmuje testy elektryczne, mechaniczne i kompatybilności. Należy zażądać, aby przykładowe komponenty obejmowały pomiary impedancji, charakterystykę częstotliwości rezonansowej i dokumentację dotyczącą zgodności ze sterylizacją. Zintegruj próbki ze zmontowanym urządzeniem i przeprowadź testy funkcjonalne w rzeczywistych warunkach pracy. Ocenić rozkład wielkości cząstek za pomocą dyfrakcji laserowej lub innych odpowiednich metod analitycznych. Oceń spójność wibracji w dłuższych okresach czasu pracy i sprawdź tolerancję na sterylizację, jeśli Twoje zastosowanie obejmuje urządzenia wielokrotnego użytku. Większość profesjonalnych producentów zapewnia kompletną dokumentację techniczną wspierającą te działania walidacyjne i może polecić zewnętrzne laboratoria badawcze, jeśli wymagana jest niezależna weryfikacja.
P6: W jaki sposób sprawdzana jest zgodność z dyrektywą RoHS i produktami bezołowiowymi?
Renomowani producenci dostarczają kompleksową dokumentację zgodności, obejmującą certyfikaty składu materiału, certyfikaty procesu produkcyjnego oraz wyniki testów zewnętrznych potwierdzających brak substancji objętych ograniczeniami. Poproś o szczegółową weryfikację, czy certyfikaty obejmują wszystkie substancje podlegające ograniczeniom wymienione w odpowiednich dyrektywach RoHS (ołów, kadm, rtęć, sześciowartościowy chrom i bromowane środki zmniejszające palność). Dokumentacja powinna również weryfikować, czy procesy produkcyjne utrzymują integralność bezołowiową podczas całej produkcji i montażu. W przypadku zastosowań wyrobów medycznych organy regulacyjne mogą wymagać identyfikowalności obejmującej dostawców surowców, co wymaga kompleksowej dokumentacji łańcucha dostaw. Profesjonalni producenci przechowują tę dokumentację jako standardową praktykę biznesową.
P7: Czy te komponenty można dostosować do określonych wymagań dotyczących częstotliwości lub siatki?
Tak, w ramach rozsądnych ograniczeń technicznych. Częstotliwość rezonansową można regulować, modyfikując grubość ceramiki lub skład warstwy podkładowej, zazwyczaj umożliwiając zakres częstotliwości obejmujący 80–200 kiloherców. Średnicę i geometrię otworu siatki można dostosować w celu uzyskania docelowego rozkładu wielkości cząstek dla określonych zastosowań terapeutycznych. Jednakże dostosowywanie wymaga czasu na projektowanie inżynieryjne i może wymagać wprowadzenia nowych narzędzi lub dostosowań procesu produkcyjnego, co zazwyczaj skutkuje wyższymi cenami komponentów i wydłużonym czasem realizacji. Standardowe konfiguracje zoptymalizowane pod kątem zastosowań w nebulizacji medycznej stanowią najbardziej opłacalny wybór w przypadku produkcji masowej. Jeśli Twoja aplikacja wymaga dostosowania, podaj szczegółowe specyfikacje i docelowe parametry wydajności, aby umożliwić producentom opracowywanie opłacalnych rozwiązań.
P8: Jakie metody sterylizacji są kompatybilne z tymi komponentami?
Elementy siatkowe PI bezołowiowe tolerują wiele metod sterylizacji powszechnie stosowanych w przetwarzaniu wyrobów medycznych. Sterylizacja w autoklawie w temperaturze 121-132 stopni Celsjusza jest najpowszechniejszą metodą i nie nakłada żadnych ograniczeń na niezawodność komponentów. Sterylizacja chemiczna przy użyciu tlenku etylenu lub innych środków sterylizujących w fazie gazowej jest w pełni kompatybilna. Ekspozycja na promieniowanie gamma nie stwarza obaw związanych z degradacją. Czyszczenie ultradźwiękowe w rozpuszczalnikach wodnych lub organicznych jest kompatybilne i faktycznie korzystne w usuwaniu pozostałości leków przed sterylizacją. Planując protokoły sterylizacji urządzeń wielokrotnego użytku, należy zaangażować producentów do sprawdzenia, czy określone chemiczne środki dezynfekcyjne i parametry ekspozycji termicznej są zgodne ze specyfikacjami komponentów, zapewniając wydłużony okres użytkowania w zastosowaniach klinicznych.
Rozważania strategiczne dla producentów urządzeń i specjalistów ds. zakupów
Przejście na technologię atomizacji z siatką bezołowiową stanowi zasadniczą zmianę w podejściu producentów wyrobów medycznych do pozyskiwania komponentów, zgodności z przepisami i wydajności klinicznej. Bezołowiowe chipy zerujące z siatką PI ucieleśniają to przejście, zapewniając jednoczesną poprawę bezpieczeństwa, precyzji i akceptacji przepisów.
W przypadku zespołów zakupowych oceniających opcje komponentów ramy decyzyjne powinny obejmować dostosowanie przepisów, skuteczność kliniczną, niezawodność łańcucha dostaw i całkowity koszt posiadania. Starsze komponenty zawierające ołów w coraz większym stopniu nie spełniają kryteriów regulacyjnych i napotykają bariery rynkowe w regionach dbających o środowisko. Nowoczesne bezołowiowe alternatywy nie tylko eliminują te bariery, ale wykazują wymierną poprawę wydajności w zakresie wskaźników najbardziej istotnych dla wyników klinicznych.
Angażując producentów w celu kwalifikacji i zaopatrzenia w komponenty, przedkładaj dokumentację techniczną, dowody identyfikowalności i walidację próbek nad negocjacje zorientowane na cenę. Komponenty, które zapewniają doskonałą jednorodność wielkości cząstek i trwałość sterylizacji, ostatecznie zmniejszają całkowite koszty systemu, poprawiając wyniki kliniczne i wydłużając żywotność urządzenia. Skromna premia za komponenty o wysokiej wydajności zwykle jest zwracana dzięki lepszemu przestrzeganiu zaleceń przez pacjenta, zmniejszeniu ilości odpadów medycznych i zmniejszonej częstotliwości wymiany podczas zastosowań klinicznych.
Dla zespołów zakupowych gotowych przystąpić do oceny komponentów bezpośrednia współpraca z partnerami produkcyjnymi oferującymi kompleksowe wsparcie techniczne, przykładowe programy i dokumentację zgodności stanowi najskuteczniejszą drogę naprzód. Zażądaj arkuszy danych technicznych, dokumentacji regulacyjnej i ilości próbek odpowiednich do walidacji przedprodukcyjnej. Jasno komunikuj wymagania dotyczące aplikacji, w tym zamierzoną architekturę urządzenia, ekspozycję termiczną, zgodność leków i harmonogram wolumenu. To oparte na współpracy podejście stanowi podstawę niezawodnych relacji w zakresie dostaw, dostarczających komponenty zoptymalizowane pod kątem konkretnych wymagań zastosowań klinicznych lub konsumenckich.
Powiązane produkty
-
Nawilżacz do aromaterapii nawilżacz taca do mgiełki płytka drukowana USB6V12V24V pięciogłowicowa płyta sterownicza PCB 10-głowicowa płyta sterownicza
-
Nebulizator medyczny wziewny Respirator zamontowany na głównej sterowniku nebulizatora PCB B
-
Medyczna siatka atomizera Taca PCB Elektroniczna płyta sterownicza PCB Atomizera do rzucania palenia
-
Płyta sternicza do płytek nawilżacza w formie półksiężyca Czas 2/4 godz. Funkcja 1,5 W
-
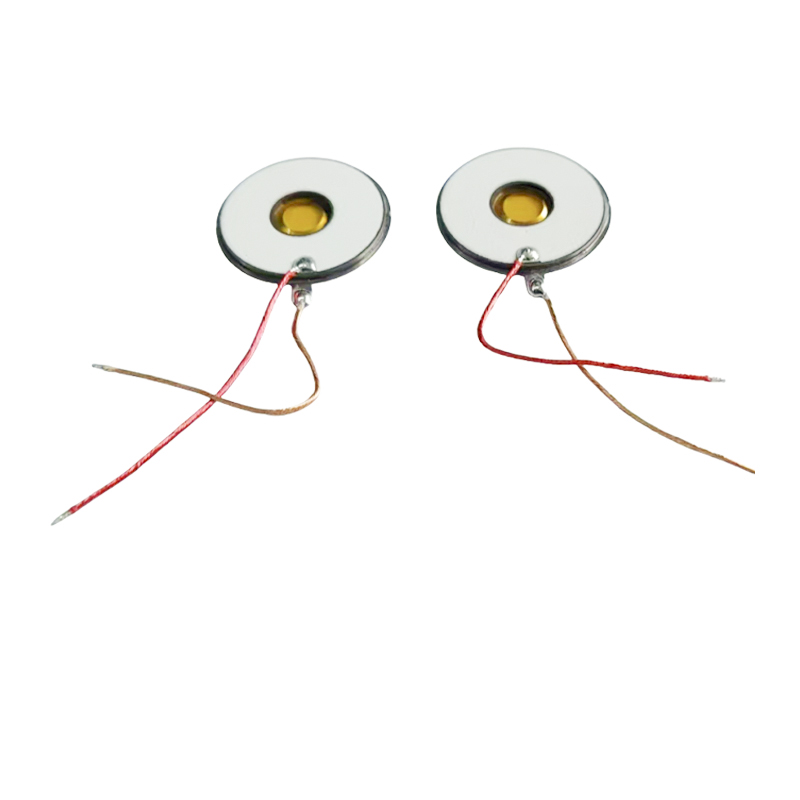
M16-108KHZ Poliimidowa membrana PI Nebulizator z mikrosiatką z sieci Nebulizator medyczny Ultradźwiękowy nebulizator siatkowy Mikroporowaty nebulizator inhalacyjny o 3 μm z dyskiem nebulizującym Pobór mocy 1 ~ 1,5 W
-
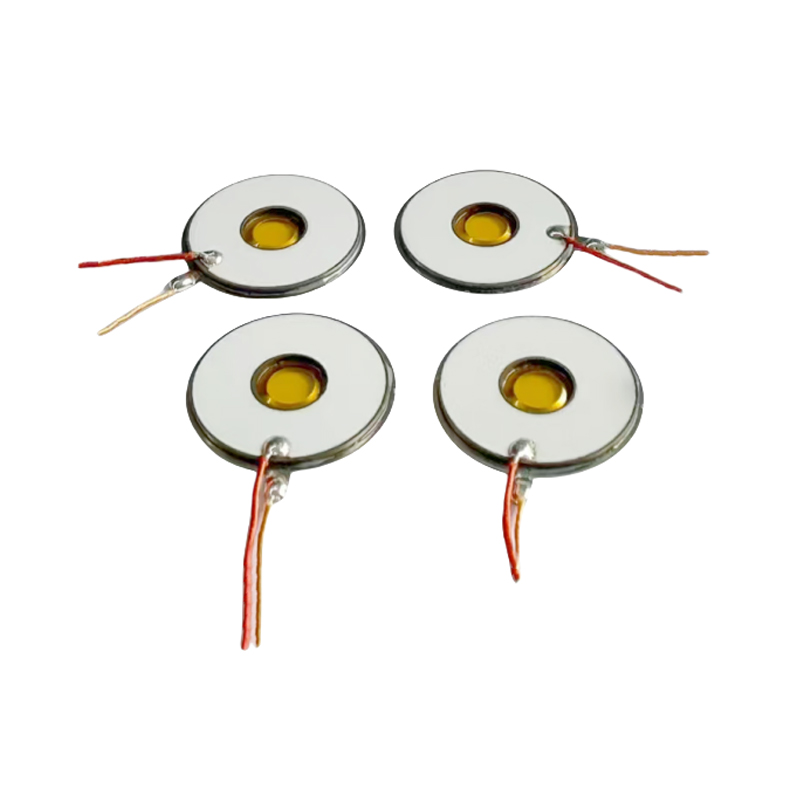
M16-108KHZ Membrana poliimidowa PI Nebulizator z mikrosiatką z sieci Nebulizator medyczny Ultradźwiękowy nebulizator siatkowy Mikroporowaty dysk nebulizatora 3μm do nebulizatora inhalacyjnego
-
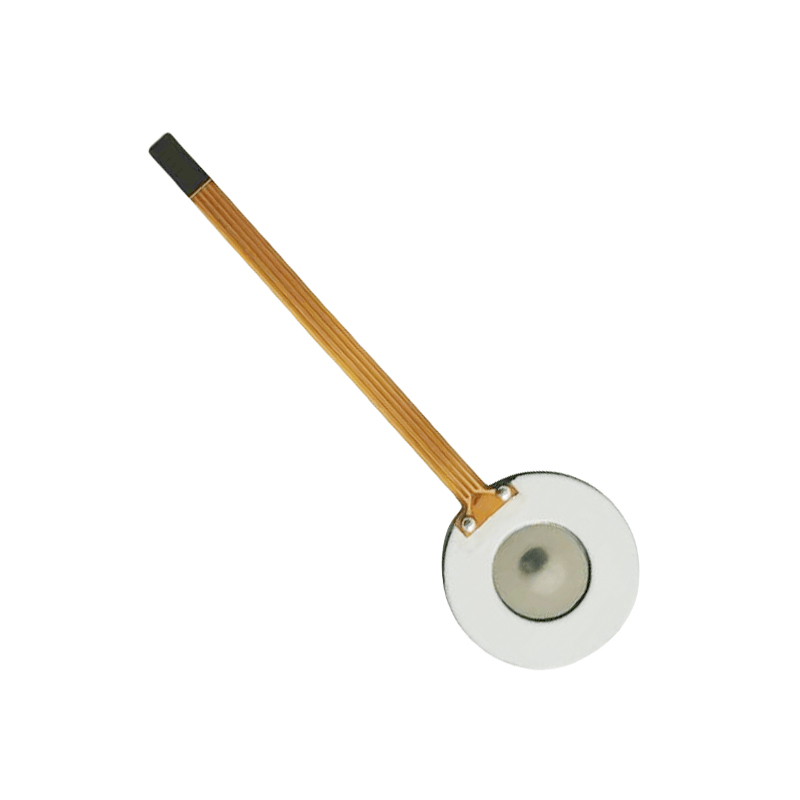
M16-110KHZ Membrana poliimidowa PI Nebulizator z mikrosiatką z sieci Nebulizator medyczny Ultradźwiękowy nebulizator siatkowy Mikroporowaty dysk nebulizatora 3μm do nebulizatora inhalacyjnego
-
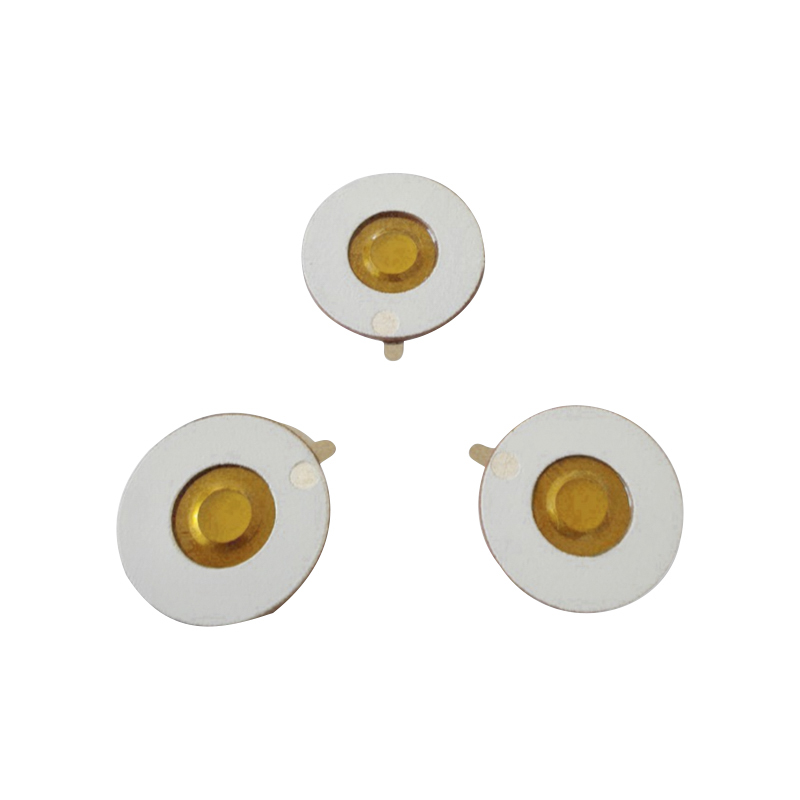
M16-108KHZ Membrana poliimidowa PI Nebulizator z mikrosiatką z sieci Nebulizator medyczny Tabletka z nebulizatorem z siatką ultradźwiękową Mikroporowata 3μm inhalacja Taca nebulizatora budesonidu
- Szybkie linki
- Produkt
- O
- Aplikacja
- Aktualności
- Kontakt
- Linki produktów
- Medyczny atomizer piezoelektryczny z siatką
- Rozpylacz piezoelektryczny z polimerową folią PI
- Bezołowiowy atomizer piezoelektryczny KNN
- Bezołowiowy układ zerowania siatki PI
- Rozpylacz piezoelektryczny z mikrosiatką do grzejnika
- Rozpylacz piezoelektryczny do wentylatora/nawilżania/urody
- Ultradźwiękowy przetwornik atomizujący
- Ultradźwiękowy atomizer piezoelektryczny o wysokiej częstotliwości
- Rozpylacz piezoelektryczny z czujnikiem wytwarzania energii/ogrzewania
- Projekt PCB medycznego atomizera piezoelektrycznego
- Precyzyjna technologia laserowego przetwarzania mikrootworów
- Kontakt
-
Budynek 1, Fortune Star 2, nr 311 Huanzhen North Road, miasto Chang'an, miasto Haining, prowincja Zhejiang, Chiny.

-
+86-18006619680

-
+86-13777879680

-
Felix@saidapiezo.com

riney@saidapiezo.com
yugao@saidapiezo.com
emily@saidapiezo.com
dean@saidapiezo.com -
Felix: +86 18157327658

John: +86 18957351358
Emily: +86 18957339358
Dean: +86 15356418868
- Mobilny